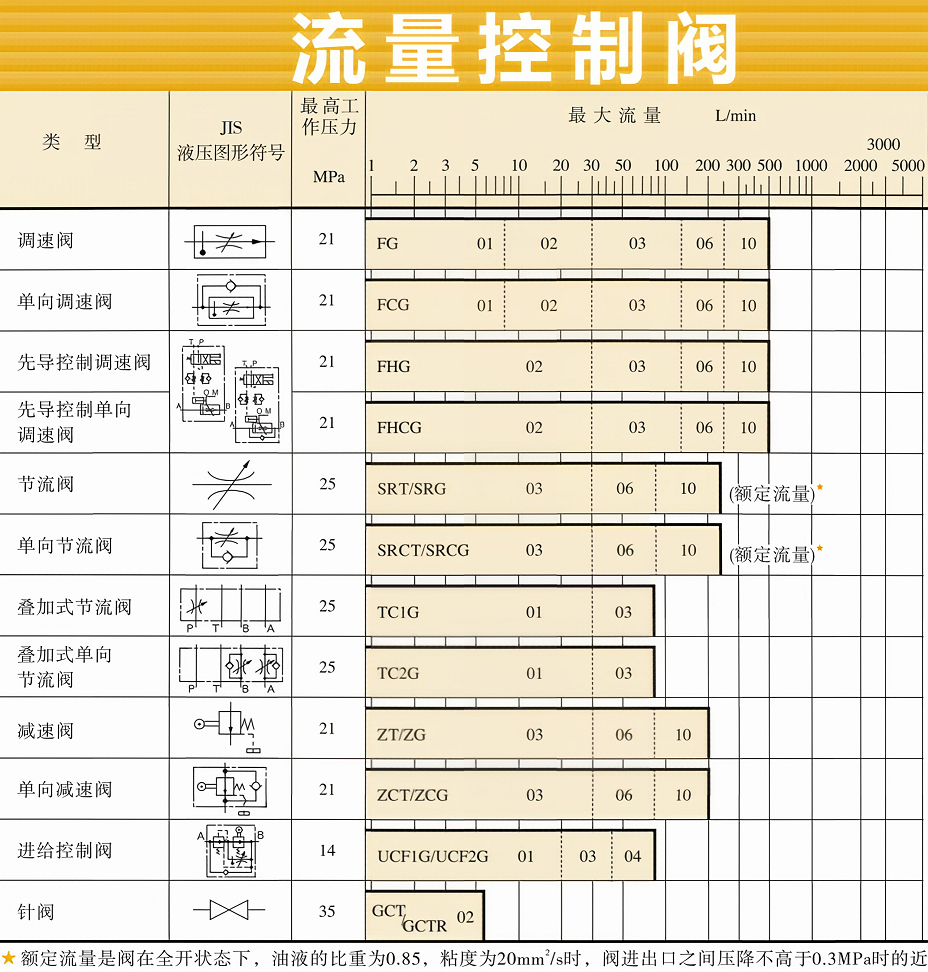



油研 UCF1G / UCF2G‑01/03/04 进给控制阀
> UCF1G:单段进给;UCF2G:两段进给;全部为底板板式安装G。
> 本质 = 凸轮行程减速机构 + 带压力&温度补偿调速阀 + 单向阀一体化阀
> ✅ 核心亮点:工进切削速度自带压力+温度补偿,负载、油温变化,进给流量基本恒定(和前面ZCT/ZCG单向减速阀最大区别,ZCT/ZCG只是节流无补偿)
> 工作原理:油缸快进时凸轮未接触滚轮 → 阀全开,快速趋近工件;撞块压下滚轮,自动切换为恒定低速切削进给;回程油推开内置单向阀,不受凸轮位置限制,直接快速回退。
> UCF1G:只有1档工进速度;UCF2G:可设置两段不同工进速度,凸轮行程可切换第1段、第2段进给,适合粗切、精切两档进给机床。
一、型号编码说明
示例:UCF1G-01-8-B-11、UCF2G-03-8-E-10
UCF1 / UCF2 G -01 -8 -B -E -11
UCF1:单进给;UCF2:双进给(两段进给)
G:底板板式安装
01/03/04:规格代号
4 / 8 /30:调速阀最大调节流量规格(L/min)
A/B/C:流量范围代码(01规格才有)
E:外泄型;无标记=内泄型
11/10/30:设计系列号
> F-UCF1G/F-UCF2G:防锈涂层版本,适配磷酸酯难燃油
二、规格参数总表
> 最高工作压力:14MPa(重点!相比ZCT/ZCG的21MPa低)
> 测试基准:油比重0.85,粘度20mm²/s
| 型号 | 规格 | 最大流量 L/min | 调节流量范围 L/min | 重量 kg | 备注 |
|---|---|---|---|---|---|
| UCF1G-01-4 | 01 | 16 | 0.05~4 | 1.6 | 单段进给 |
| UCF1G-01-8 | 01 | 20 | 0.05~8 | 1.6 | 单段进给 |
| UCF1G-03-4 | 03 | 40 | 0.05~4 | 2.6 | 单段进给 |
| UCF1G-03-8 | 03 | 40 | 0.05~8 | 2.6 | 单段进给 |
| UCF1G-04-30 | 04 | 80 | 0.1~22 | 6.5 | 单段进给,带数字刻度旋钮 |
| UCF2G-03-4 | 03 | 40 | 0.05~4 / 0.05~4 | 2.7 | 两段进给 |
| UCF2G-03-8 | 03 | 40 | 0.1~8 / 0.05~4 | 2.7 | 两段进给 |
| UCF2G-04-30 | 04 | 80 | 0.1~22 / 0.1~17 | 9.2 | 两段进给,带数字刻度旋钮 |
三、通用性能参数
1. 补偿功能:压力补偿+温度补偿,负载变化、油温变化,切削进给流量稳定,这是UCF系列最大优势(ZCT/ZG无补偿)
2. 驱动机构:阀体顶部滚轮+外置凸轮撞块驱动;凸轮斜面角度≤30°,禁止垂直撞击滚轮,防止损坏阀芯滚轮组件
3. 单向阀:内置单向阀,回程油液不受凸轮节流限制,无论滚轮是否压下,油缸均可快速退回
4. 泄油型式
- 内泄型:适合出口节流回路;出口压力有限制
- 外泄型(带-E):适合进口节流回路,泄油口单独回油箱
5. 液压介质:矿物抗磨液压油;F版本可使用磷酸酯难燃油;推荐粘度15~400 mm²/s;油温-15~70℃
6. 密封件:标准NBR丁腈橡胶;高温工况可定制氟橡胶
7. 油液清洁度:NAS1638 12级以内;微小流量工况建议阀前加装≤10μm管路过滤器,防止补偿机构卡滞
四、产品特点
1. 一体化复合阀,集凸轮减速机构+带温压补偿调速阀+单向阀一体,机床经典快进→工进自动切换方案
2. UCF1G单段进给:一次切换,一种切削速度;UCF2G双段进给:凸轮两段行程,实现粗进给、精进给两档速度自动切换
3. 切削进给自带压力+温度补偿,低速稳定性远优于ZCT/ZCG单向减速阀,适合精密切削
4. 04规格配备数字式刻度调节旋钮,流量设定可以重复复现,调试方便
5. 板式底板安装,可配油研专用安装底板
6. ⚠️注意最高工作压力仅14MPa,系统压力不可超过该值,选型压力上限要留意
五、UCF1G/UCF2G VS ZCT/ZCG(单向减速阀)核心对比
| 项目 | UCF1G/UCF2G 进给控制阀 | ZCT/ZCG 单向减速阀 |
|---|---|---|
| 补偿结构 | 压力 + 温度补偿,切削速度稳定 | 仅凸轮节流,无补偿,负载变速度就波动 |
| 最高压力 | 14MPa | 21MPa |
| 进给档位 | UCF1G 单段;UCF2G 两段进给 | 单段工进 |
| 适用场景 | 精密机床,切削进给精度要求高 | 普通机床,负载稳定,成本优先 |
六、选型&使用注意事项
1. 进给段数:只需要一档切削速度选UCF1G;需要粗、精两档自动切换进给选UCF2G
2. 泄油选择:出口节流回路选内泄;进口节流回路,必须选用-E外泄型
3. 凸轮斜面角度≤30°,撞块平滑接触滚轮,严禁硬冲击
4. 系统最高压力不能超过14MPa,超压会损坏内部补偿机构
5. 调节旋钮:松开锁紧螺钉,顺时针旋转流量增大;调好后锁紧,04型号带数字刻度,方便重复设定
6. 小流量工况必须加装高精度过滤器,补偿阀芯对杂质敏感,容易出现进给不稳
七、典型应用
精密铣床、磨床、专用机床工作台进给液压回路,工作台快速趋近工件,凸轮触发后自动转为稳定恒定的切削进给;UCF2G适合粗切削→精切削两档进给自动切换场景。