
不二越液压泵再制造
> 再制造≠简单大修:以旧泵本体为毛坯,按原厂图纸与公差,通过检测、精密修复、换件、台架全性能测试,使成品性能达到新机标准,属于工业化批量修复(GB/T33947);普通大修只是更换损坏零件、排除故障。
✅ 主流可再制造型号
变量柱塞泵(最常见,微挖/工程机械/注塑机)
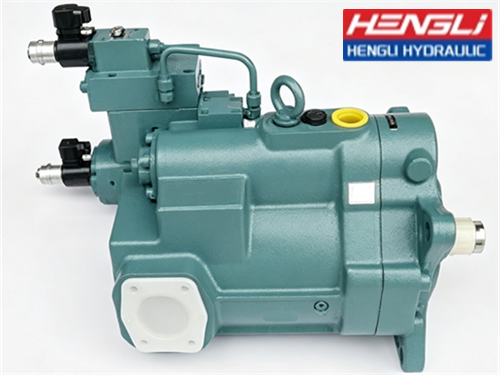
- PVD系列:PVD-00B、PVD-0B、PVD-1B、PVD-2B-32/36/40/42/50/63(日立、久保田微挖主泵)
- PVK系列:PVK-2B-505、PVK-3B-725(小挖主泵)
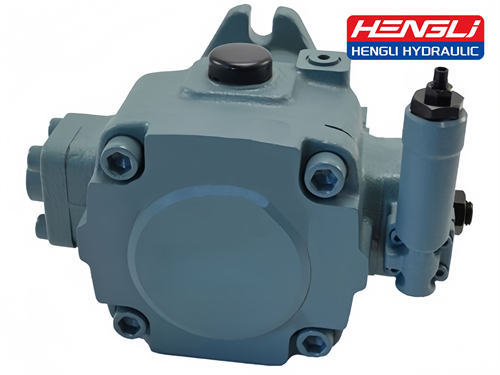
- PVS系列:PVS-0B/1B/2B(工业注塑、机床)
- PZS系列:PZS-2B~6B(锻压、大型工业设备)
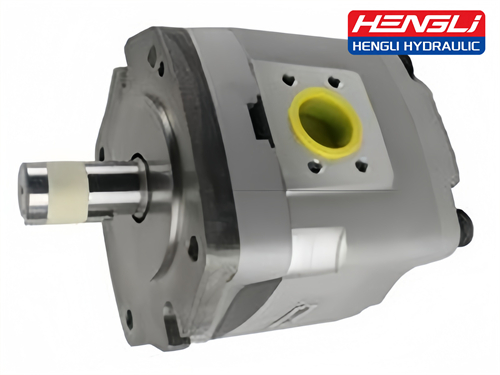
内啮合高压齿轮泵
- IPH系列:IPH-2B/3B/4B/5B/6B,双联IPH,常用于注塑机、液压站,压力最高30MPa,磨损修复难度低于柱塞泵
🛠️ 完整再制造工艺流程
1. 旧件入厂检测评估
拆解、外观探伤,壳体/轴承座有无裂纹、砂孔、严重拉伤;壳体严重击穿、本体开裂直接判定不可再制造。取样检测磨损量、内泄、噪音,判定哪些件可修复、哪些必须更换。
2. 超声波精密清洗
全部零件除油、除金属磨屑、油泥,彻底清除旧油杂质(不二越泵损坏绝大多数根源是液压油污染)。
3. 零件检测与精密修复
- 可修复件:配流盘、斜盘(摇摆)、缸体端面采用平面研磨、喷涂、刷镀恢复形位公差与表面粗糙度;传动轴拉伤修复、轴承位修复。
- 强制更换件(再制造标准):柱塞+滑靴组件、全部油封/O型圈、轴承、回程盘、压力/流量控制阀芯、弹簧,磨损超差的缸体直接换新。
> 柱塞泵核心摩擦副(缸体-配流盘、滑靴-斜盘)是寿命关键,不能只简单换一两个柱塞,必须成套匹配。
4. 按原厂扭矩、间隙标准装配
严格遵循NACHI装配手册,对角均匀锁紧螺栓,控制轴向/径向间隙;变量机构(压力补偿、双压双流量NQ控制)组装调校,保证变量响应灵敏。
5. 液压试验台全项性能测试(核心环节)
模拟额定工况:空载、额定压力、峰值压力,检测:
- 输出流量、容积效率、内泄量
- 噪音、温升、压力稳定性
- 变量响应、压力切断、负载敏感功能
指标达不到原厂标准,返回重新返修,合格后做内部油封保护、喷漆、标识。
6. 出厂质保
正规再制造一般6~12个月质保(市面普通大修大多仅保1~3个月)。
⚠️ 再制造 vs 普通大修
| 项目 | 正规再制造 NACHI 泵 | 普通大修 |
|---|---|---|
| 判定逻辑 | 全部零件测量,可修复件精密加工,易损件全部成套换新 | 只更换已经坏了的零件,其余旧件直接复用 |
| 性能目标 | 达到新机容积效率、噪音、压力指标 | 能勉强上机使用,效率偏低,容易复发内泄异响 |
| 测试 | 台架全工况负载测试 | 简单空载试机,很少满压测试 |
| 质保 | 6–12 个月 | 短期 1–3 个月 |
📌 适用场景与优缺点
优点
1. 价格一般是全新原装泵的50%~70%,大幅降低成本;
2. 交货周期比进口原装泵短很多;
3. 绿色循环,减少铸件冶炼碳排放。
局限
1. 壳体开裂、严重气蚀、壳体轴承位大面积崩损的旧泵无法再制造;
2. 市场鱼龙混杂,很多商家拿简易大修冒充再制造;
3. 不二越原厂官方在国内没有官方再制造业务,市面全部为第三方再制造。
💡 使用与选型建议
1. 优先要求供应商提供台架测试报告、零件更换清单;
2. 再制造泵上机前必须清洗整套液压系统+更换滤芯+换新液压油,否则系统残留铁屑会快速再次磨损泵;
3. 不二越柱塞泵对油液清洁度要求高,推荐加装高压过滤器;
4. 优先选PVD/PVK微挖主泵、IPH齿轮泵做再制造;PZS大排量工业泵建议评估工况,重载连续工况优先考虑全新件。
❗常见失效原因(旧泵送修前参考)
- 液压油污染、金属杂质 → 配流盘、滑靴、斜盘研磨磨损(最常见)
- 吸油阻力过大、吸空,干磨拉伤
- 系统过热、油液劣化,密封老化
- 压力冲击超标,变量机构损坏

