
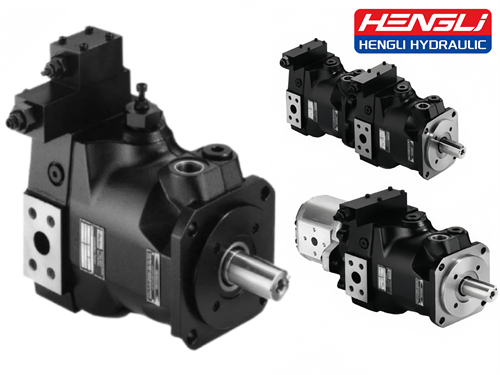
美国派克Parker液压马达再制造
一、主流马达系列分类
1. 斜轴柱塞马达(高速高压)F11/F12,工程机械、矿山、静液压传动,故障率最高、再制造需求量最大
2. 低速大扭矩摆线马达TG/TE/TB(Torqmotor),回转、行走马达,转子定子配流副磨损为主
3. 变量柱塞马达V12/V14、M5系列,带排量控制机构,电控/液控,再制造需要调试变量特性
4. 叶片马达、齿轮马达(T系列、PGP马达),再制造工艺对应前面叶片泵、齿轮泵思路
> 重要界定:维修 vs 第三方再制造 vs 派克原厂Reman
> - 维修Repair:只更换损坏件,不预防性更换全部易损件,无完整台架扭矩‑效率测试;质保短(6个月左右)
> - 标准再制造Reman:壳体、后盖、输出轴基体筛选回用;全部磨损副强制成套换新、基体修复、整机台架扭矩/容积效率实测,性能对标新机;产品必须标注再制造,严禁冒充全新件
> - 派克认证Reman:授权服务中心,原厂备件、原厂装配工艺、原厂质保(约18个月),品质最高、价格也更高
二、各类派克马达典型失效磨损位置(再制造重点整治点)
✅F11/F12斜轴柱塞马达
1. 配流盘(阀板)拉伤、气蚀麻点→壳体泄油量大、扭矩不足、油温升高(最典型故障)
2. 柱塞、柱塞球头、柱塞环磨损,球面点蚀
3. 缸体端面磨损、缸孔拉伤
4. 轴承疲劳点蚀、输出轴油封位磨损、滚道损伤
> 行业坑点:简单研磨旧配流盘、只换油封,短期再次内泄失效
✅TG/TE摆线低速大扭矩马达
1. 转子‑定子啮合面磨损、波纹拉伤,配流盘端面烧蚀
2. 滚柱、轴承磨损,输出轴花键磨损
3. 补偿阀、单向阀卡滞,启停抖动、爬行、正反转扭矩不一致
> 很多商家只换密封,不更换转子定子总成,属于大修,不是再制造
✅V12/V14/M5变量柱塞马达
除柱塞、缸体、配流盘磨损之外,额外重点:
变量活塞、伺服阀芯、反馈弹簧、电控比例电磁铁、节流孔堵塞;再制造后必须调试排量‑电流/压力特性,这是普通维修不做的环节
三、派克液压马达标准化再制造完整工艺流程
1、毛坯接收与再制造可行性判定
1)登记型号、排量、变量/定量、控制形式、故障现象;台架预检,测试壳体泄油量、扭矩、容积效率、噪音、正反转差异,留存原始数据
2)壳体、端盖探伤,出现裂纹、砂眼、高压疲劳破损直接报废,不进行再制造
3)输出轴检测:圆跳动、花键损伤、油封位磨损超标直接更换新轴
2、全拆解+精密洁净清洗
全部解体,分离配流组件、柱塞组件、轴承、密封、变量控制阀块;
超声波+高压喷淋清除油泥、金属磨粒、积碳;
摆线马达转子定子、F11/F12配流盘有安装方向与正时标记,拆解做好对位标记,装反直接报废
3、零件检测、修复与强制更换(再制造和大修分界线)
▶强制整套更换件(正规Reman无论肉眼好坏全部换新,优先原厂套件)
1)F11/F12:整套柱塞+柱塞环总成、配流盘、全部轴承、全套密封套件
2)TG/TE摆线马达:转子‑定子总成、配流盘、滚柱、轴承、全部油封O圈
3)V12/V14变量马达:柱塞组件、配流盘、轴承、密封件、疲劳弹簧、磨损控制阀芯;电磁铁检测不合格更换
> ❌严禁:修复回用拉伤的配流盘、旧转子定子、磨损柱塞副
▶可回用基体(严格检测,轻微损伤修复,超限报废)
壳体、前后端盖:结合面轻微拉伤采用平面研磨;沟槽过深、裂纹直接报废;
输出轴仅轻微锈蚀抛光,花键/轴颈磨损超标换新轴。
4、无尘车间按原厂工艺装配
1)装配前零件用指定液压油预润滑,禁止使用润滑脂;
2)严格对准正时标记、配流盘方向;螺栓对角分步锁紧,执行派克原厂扭矩;
3)变量马达预先装配、预调变量机构零点、最大/最小排量限位;
4)双向马达必须保证正反转间隙、配流对称性一致,避免一方向扭矩弱、爬行。
5、出厂液压试验台负载测试(马达再制造不可省略,区别于泵测试)
标准油温、ISO32液压油,必须加载测扭矩,不能只做空转测试,记录报告:
1)不同压差、流量下输出扭矩、转速、容积效率;
2)壳体泄油量(马达最重要验收指标);
3)正反转扭矩一致性、启停爬行、低速稳定性;
4)变量马达测试排量‑控制信号曲线、响应特性;
5)噪声、振动、外渗漏检查;
容积效率、壳体泄油超标禁止出厂
6、标识、质保、包装
国内第三方再制造必须清晰标注再制造产品,禁止伪装新机;派克原厂Reman带有专属再制造标识。
四、再制造优势与市场常见风险陷阱
✅优点
1. 价格一般为新机60%~80%,旧件回收抵扣,大幅降低备件成本;
2. 交货周期远短于进口新机货期;
3. 合格再制造马达扭矩、效率、低速特性接近新品,适合批量设备维保。
⚠️伪再制造坑点(采购重点防范)
1. 仅更换油封、抛光磨损面,核心摩擦副继续使用,属于大修;
2. 摆线马达不更换转子定子总成,只换轴承密封;
3. 变量马达只修主体,控制阀芯、比例电磁铁不检测调校;
4. 无加载扭矩测试,仅空载试转,不出具泄油、效率检测曲线;
5. 使用廉价国产替代摩擦副,高压、重载工况寿命衰减很快。
五、外协采购/招标验收要点(可直接写入技术协议)
1. 工艺条款:全部核心摩擦副成套更换,不修复回用拉伤配流盘/转子定子/柱塞副;壳体探伤剔除裂纹件;
2. 定量马达:台架负载测试扭矩、容积效率、壳体泄油,提供检测报告;
3. V12/V14/M5变量马达:增加排量特性、电控零点与增益调试;
4. 合同明确:产品为再制造,非全新件,约定短期扭矩衰减、早期失效责任;
5. 上机前置要求:彻底清洗油箱、更换液压滤芯,清除系统磨粒;马达独立泄油管,禁止背压过高;空载低压试运行排气,逐步加载。

