
一、概念区分:普通维修 vs 派克原厂Reman再制造
很多商家把简单维修说成“再制造”,二者完全不同
1. 普通维修(Repair):只更换已经损坏零件,哪里坏换哪里,不全部拆解检测,质保通常较短(6个月左右),性能不一定恢复到新品指标。
2. 派克官方再制造(Reman)
以旧泵作为毛坯,全拆解、全部零件检测筛选、所有易磨损件强制预防性更换、精密修复可回用基体、按照派克原厂图纸与出厂标准装配、全性能台架测试、原厂质保;合格后达到新品性能水平,属于标准化再生产品,不是临时抢修。
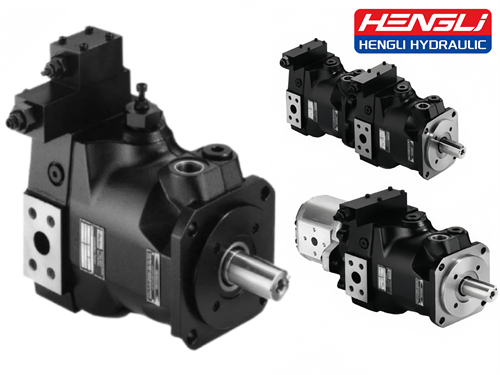
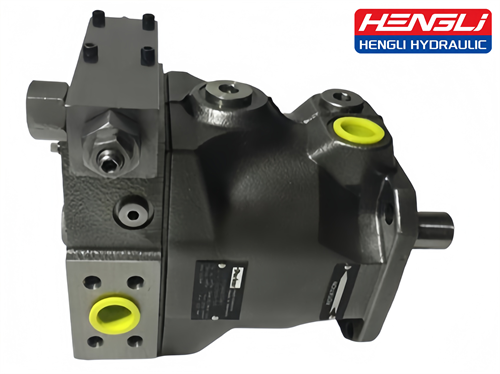
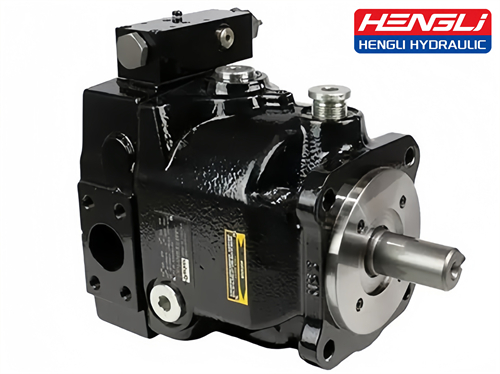
> 主流适用系列:PV/PVH/PVP/PAVC/P1/P2/P3等变量斜盘柱塞泵,工程机械、注塑、冶金、船舶液压常用。
二、完整再制造工艺流程(标准流程)
1)毛坯接收与再制造性评估
旧泵到货→外部清洁、记录型号/控制方式(压力补偿、负载敏感、电比例);拆解前台架预检,记录流量、内泄、噪音、压力漂移;判定壳体、缸体、主轴基体是否有裂纹、疲劳损伤,基体报废则不适合再制造。
2)全拆解与精密清洗
彻底分解变量机构、斜盘、柱塞滑靴组件、缸体、配流盘、主轴、轴承、控制阀芯;采用超声波+高压喷淋去除油泥、积碳、金属磨粒,杜绝杂质残留造成二次磨损。
3)零件检测、分类、修复/更换
- 可修复件:泵壳体、斜盘、缸体基体;拉伤轻微的配合面可采用精密研磨、激光熔覆、喷涂修复,修复后尺寸、平面度、粗糙度达到原厂图纸公差;
- 强制更换件(再制造和小修最大区别):全部油封、密封套件、柱塞、滑靴、配流盘、轴承、弹簧、控制阀芯磨损件,无论肉眼是否损坏,整套换新(优先原厂件);
- 检测指标:柱塞–缸孔间隙、配流盘平面度、主轴跳动、轴承游隙、变量机构响应间隙,超差直接更换,不勉强使用。
4)按原厂工艺装配
洁净装配车间,扭矩扳手按派克规定扭矩分步锁紧;变量控制组件调试,补偿弹簧、LS压差、电比例零点/增益预调,装配过程全程记录。
5)出厂液压试验台检测(必不可少)
在标准油温、ISO32液压油、额定转速下完成:
空载/额定压力/峰值压力流量测试、壳体泄油量(内泄)、压力稳定性、噪声、变量响应、外渗漏检查;出具测试曲线,性能对标新品样本参数,不合格返工,不能直接出厂。
6)标识、质保、包装
派克认证Reman泵带有专用再制造标识;国内第三方再制造产品必须明确标注再制造产品,不可冒充全新泵,按工信部再制造管理要求管控。
三、再制造优势与短板
✅优点
1. 价格:一般为新泵60%~80%,大幅降本;
2. 交货周期短,解决原厂新泵货期长痛点;
3. 合格再制造泵性能、容积效率接近新品;
4. 旧泵可回收抵扣,适合大批量设备维保。
⚠️风险与短板
1. 非认证“伪再制造”泛滥:只换密封和损坏件、不更换全套易损件、无台架测试,本质是大修,寿命很短;
2. 基体存在隐性疲劳裂纹的旧毛坯,再制造后存在突发失效风险;
3. 国内第三方再制造质保普遍6–12个月;派克官方Reman质保接近新机(约18个月),价格也更高;
4. 严重烧瓦、缸体崩裂、壳体裂纹的旧泵不适合再制造。
四、如何选择靠谱服务商(避坑要点)
1. 确认工艺:是否全部易损件成套更换+完整台架性能检测,提供流量/内泄测试报告;只做简单研磨、换油封的不要当作再制造;
2. 配件来源:优先原厂派克配件;国产替代件只能用于普通维修,难以达到Reman标准;
3. 资质与质保:优先派克授权Reman服务中心;第三方再制造企业可查看再制造认定、试验台能力;签订书面质保;
4. 合同写明:再制造,而非维修;禁止冒充全新泵;出现早期失效责任约定。
五、典型故障再制造重点整治点(派克变量柱塞泵高频问题)
1. 配流盘拉伤、烧蚀→内泄增大、压力上不去、油温升高;
2. 柱塞滑靴磨损、松脱,斜盘支承磨损→异响、流量衰减;
3. LS负载敏感阀/压力补偿阀芯磨损→压力漂移、响应慢、压力不稳;
4. 轴承疲劳点蚀、主轴油封渗漏;
> 再制造必须整套处理上述磨损副,不能单点修复。
六、再制造后投用注意事项
1. 上机前彻底清洗油箱、更换全套液压滤芯,清除系统磨粒(旧泵磨损产生杂质,极易毁掉再生泵);
2. 空载低压排气、缓慢升压试运行,不要直接满负荷冲击;
3. 前200小时密切监控壳体泄油量、油温、噪音,建立点检记录。

