
派克Parker液压泵再制造(REMAN)完整技术文档
>再制造≠普通大修
普通大修:只更换已经损坏的零件,保留看起来完好的轴承、密封、摩擦副,只做简单试机;
派克官方REMAN再制造:整机完全解体到单件、全部易损件强制预更换、精密尺寸修复、台架全工况性能标定,验收标准对标全新泵,质保周期接近新品,并且永久打上“Reman再制造”标识。
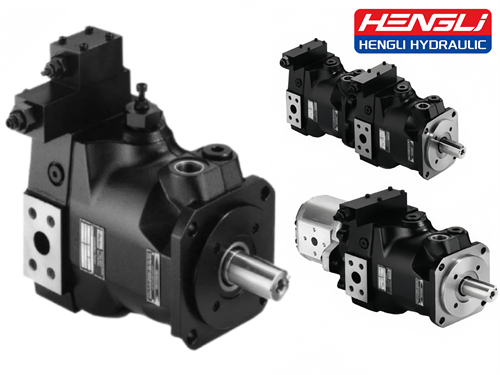
>覆盖主流机型:PVplus/PVP变量柱塞泵、T6/T7丹尼逊定量叶片泵、PGP/PGM外啮合齿轮泵
一、派克各系列再制造核心易损件与报废判定标准
1、变量柱塞泵(PVplus、PVP系列)
✅强制更换件(无论外观好坏,再制造一律换新):全套密封件、轴承、柱塞‑滑靴总成、回程盘
1)配流盘:轻微划痕可平面研磨修复;出现沟槽、气蚀麻点、烧蓝、剥落直接报废,不可修复;平面度要求≤0.005mm
2)缸体(泵胆):缸孔拉伤、圆柱度超差、球面磨损超标更换;无裂纹、内孔磨损在公差内可保留
3)斜盘、止推板:点蚀、磨损沟槽必须更换
4)调节器总成:拆解清洗阻尼孔、更换弹簧与磨损阀芯;LS负载敏感阻尼孔禁止硬捅,超声波清洗
>禁忌:新旧柱塞滑靴不能混搭装配,整套全部换新
2、丹尼逊T6/T7定量叶片泵(市场保有量最大)
✅强制更换:密封套件、轴承、整套泵芯(定子+转子+叶片+两侧压力板)
1)定子内曲面吸油区磨损凹坑、气蚀麻点不可抛光修复,泵芯总成整体更换(派克再制造不零散更换单一定子/叶片)
2)叶片带有安装倾角,装配方向必须匹配转向;
>优势:模块化泵芯,再制造直接更换原厂整套泵芯,可靠性远高于零散维修
3、PGP / PGM高压外啮合齿轮泵
✅强制更换:全部密封件、浮动侧板、侧板小密封圈、青铜衬套
1)浮动侧板有安装方向,磨损拉伤直接换新,不研磨修复;侧板微型密封圈必须更换
2)内外齿轮为配对磨合件,磨损超差成对更换,禁止单换一只齿轮
3)多联齿轮泵各节零件分开标记,不可互换
二、派克液压泵标准化再制造完整工艺流程(7大工序)
工序1:旧件毛坯接收、前置检测与判定
1)外观清洗,记录铭牌型号、序列号;采集故障信息(异响、内泄、发热、漏油)
2)空载台架预检,采集原始流量、壳体泄油量、压力稳定性;
3)毛坯筛选:壳体开裂、油道严重冲蚀、主轴断裂直接判定报废,不进入再制造流程;合格毛坯进入下道工序
工序2:整机完全拆解,零件分类标识
全部拆成单个零件,拍照记录定位销、垫片、转向、调节器原始调整位置;小件分类封装;禁止局部拆解(普通大修常见缺陷)
>联轴器必须拉马拆卸,严禁敲击泵轴
工序3:工业深度清洗(再制造关键控制点)
1)外部脱脂清洗;零件进入超声波清洗机清除油泥、积碳、金属微颗粒;
2)清洗后用洁净液压油冲洗、无尘风干燥;禁止残留清洗剂(容易腐蚀密封件);
>装配车间要求无尘环境,ISO4406:16/14/12油液清洁度标准
工序4:精密尺寸检测、修复/更换判定(建立检测台账)
使用千分尺、百分表、平面度仪、粗糙度仪对照派克原厂图纸逐项测量,零件分为三类:继续使用/精密修复/直接更换
1)可修复件:配流盘轻微划痕研磨、主轴轻微拉伤抛光(严格控制去除量,不能破坏淬硬层)
2)强制换新件:所有密封、轴承、柱塞滑靴总成、T6/T7泵芯、齿轮泵侧板、衬套
3)超差不可修复件:裂纹、剥落、深度沟槽、热处理失效件直接报废
工序5:精密装配(原厂扭矩、预润滑、间隙管控)
1)所有摩擦副装配前涂抹同牌号洁净液压油,严禁干装;
2)定位销、密封环、挡圈不得漏装、扭曲;配流盘、浮动侧板、叶片方向不能颠倒;
3)壳体螺栓对角分步锁紧,严格执行派克样本规定扭矩;
4)调节器按原始垫片复原,不随意增减垫片,保留原有压力/负载敏感特性;
5)装配完成手动盘轴,转动顺滑无卡滞、无明显间隙旷量
工序6:液压试验台全工况出厂测试(再制造与普通维修最大区别)
不能只简单空载试机,必须多工况采集数据并留存测试报告,测试项目:
1)空载磨合20–30min;
2)25%/50%/75%/100%额定压力、额定转速多点采集流量、容积效率、壳体泄油量、扭矩、温升、噪音、压力脉动;
3)额定压力保压试验,检测内外泄漏;
4)变量泵调节器功能测试:压力切断、负载敏感响应、恒功率曲线验证;
✅合格指标参考:容积效率≥92%,壳体泄油≤额定流量5%,噪音不高于新品+3dBA,无外渗漏
工序7:后处理、标识、涂装、建档、质保
1)合格泵体清洁、喷涂原厂油漆;
2)永久刻印“REMAN再制造”标识、再制造序列号,建立全流程溯源档案;
3)出具再制造检测报告;
>官方REMAN质保周期明显长于普通维修(维修一般6个月,再制造可达12–18个月,接近新泵质保)
三、再制造常见误区(行业坑点)
❌误区1:把简单大修当成再制造
只更换损坏油封、拉伤配件,轴承、滑靴、侧板继续留用,无台架全工况测试,不属于真正再制造,短期极易再次失效。
❌误区2:配流盘、浮动侧板反复研磨
过度磨削会磨掉表面淬硬层,短期再次烧盘,派克再制造仅允许轻微抛光,深伤件直接更换。
❌误区3:T6/T7叶片泵零散更换定子、叶片
原厂再制造方案是整套泵芯总成更换,单独更换零件配合间隙失控,返修率很高。
❌误区4:忽略调节器阻尼孔、垫片
不清洗LS阻尼孔、随意增减调压垫片,压力不稳、流量漂移、憋机。
❌误区5:无专用试验台,仅通电简单试转
无法检测容积效率、泄油量、脉动和负载敏感动态性能,性能隐患无法发现。
四、再制造与采购新泵如何选型对比
1)优势:交付周期短、价格低于新泵约40%~60%,性能对标新品,适合设备应急替换、批量旧泵翻新;
2)局限性:壳体必须完好无裂纹,毛坯质量决定最终寿命;重度烧损、壳体冲蚀报废件无法再制造;
3)适用场景:注塑、机床、工程机械、压铸机连续工业工况;
4)不建议:超高压力、24小时不间断重载、设备长期高污染油液环境(优先全新派克泵)
五、备件与验收建议
1.再制造验收索要:完整台架测试数据报告、再制造序列号、质保协议、零件更换清单;
2.原厂REMAN备件:派克认证再制造中心使用纯正派克配件;副厂配件再制造寿命大幅缩水;
3.入库装机前建议再次清洗液压油箱、更换管路精密滤芯(ISO16/14/12),避免新再制造泵被系统杂质快速磨损。

