
✅一、派克柱塞泵主流维修机型
变量斜盘式(开式):PV、P2/P3、P1、PVP(工业/工程机械最常见)
斜轴定量泵/马达(闭式静液压):F11、F12(行走、卷扬驱动,维修思路不一样,常用泄油量测试判断磨损)
> 维修前提:先外部排查,不要一上来拆解,80%故障来自油液污染、进气、滤芯堵塞,不是泵本体损坏
✅二、故障现象、原因、简易判断(先外后内)
1)压力上不去、负载无力、流量变小
1. 吸油漏气、油位低、吸油滤芯堵塞,泵吸空进气
2. 配流盘、柱塞、滑靴磨损拉伤,内泄变大(大修典型问题)
3. 变量机构(压力补偿/负载敏感阀)阀芯卡滞、弹簧疲劳、控制油路堵塞(PV/P2/P3高发)
4. 系统溢流阀故障,不要把系统阀问题当成泵坏
> F11/F12定量泵:测量壳体泄油量是判定内部磨损最可靠手段,高压下泄流量超过样本上限,说明内部磨损严重,必须大修
2)噪音尖锐啸叫、哒哒敲击、震动大
- 啸叫:气蚀/吸入空气;配流盘镜面拉伤、油膜破坏
- 沉闷撞击声:轴承损坏、柱塞滑靴松动脱落、回程盘/弹簧断裂
> 先排除进气,再拆泵,不要直接换配件
3)泵体异常发烫
1. 内部泄漏严重,高压油内耗发热(最常见)
2. 泄油管堵塞、壳体背压过高(泄油管必须单独回油箱,背压≤0.3bar)
3. 冷却不足、长期高压溢流、油液老化变质
4)轴头漏油、壳体结合面渗油
- 轴封老化、轴表面锈蚀拉伤;O形圈硬化破损
> 大修时全部密封件必须整套更换,旧密封圈禁止复用
✅三、标准大修流程(PV/P2/P3变量泵)
1、维修前安全准备
1. 停机、完全泄压,断电;清理泵外表灰尘,堵住油口,防止杂质进入内部
2. 准备:扭矩扳手、铜棒、无尘布、精密研磨工具、原厂密封包、干净液压油;零件按拆卸顺序摆放,做好标记,防止装反配流盘、变量阀组件
2、拆解顺序(PV系列典型)
1. 拆下变量调节器总成(压力补偿/负载敏感阀,小心弹簧、阀芯散件丢失)
2. 卸下后盖螺栓,取下后盖、配流盘
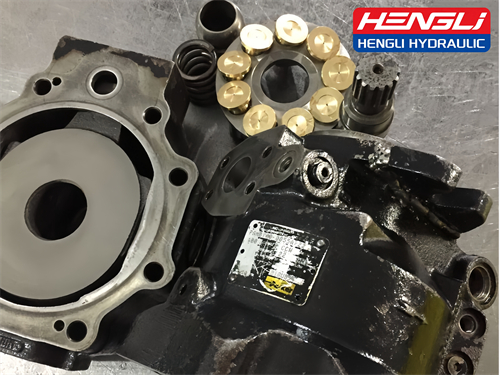
3. 取出缸体、柱塞-滑靴组件、回程盘、弹簧组件
4. 取出主轴、轴承、斜盘组件
> F11/F12斜轴泵结构不同:不要强行敲打阀板,拆卸缸体壳体时用铜锤轻敲,避免配流盘掉落磕碰划伤镜面
3、核心零件检测与报废标准(重点)
1. 配流盘:轻微细纹可平面研磨;划痕>0.05mm、烧蚀、麻点、变形,直接更换,不可反复研磨(氮化层磨掉很快再次损坏)
2. 柱塞与缸体孔:柱塞表面镀层脱落、拉伤、间隙超标(>0.03~0.05mm),必须成组更换柱塞组件,不要单换个别柱塞
3. 滑靴+回程盘:滑靴底面磨出凹坑、球头松旷、铜层剥落,整套更换
4. 斜盘:工作面出现深沟槽、凹坑过大,研磨或更换
5. 轴承:转动有间隙、异响、滚道点蚀,一律换新,轴承属于一次性易损件
> 轻微划痕≠报废;大面积拉伤、金属粉末、铜屑,代表摩擦副已经彻底损坏
4、装配要点(决定维修成败)
1. 全部零件用清洁液压油冲洗,禁止汽油、稀释剂浸泡;无尘布擦拭,不留纤维杂质
2. 所有摩擦副(配流盘、滑靴、柱塞)装配前涂满干净液压油,严禁干装,干转几秒直接报废
3. 密封套件全部换新,O圈安装不能扭曲、剪切;轴封唇口朝向泵内部
4. 螺栓按对角分次均匀扭矩锁紧,不可单边一次性拧死,防止壳体变形
5. 调节器装配到位,记录原始调压位置,装配完成后重新标定压力、负载敏感压差
6. 确认泵转向与电机转向匹配,反转直接损坏配流盘
5、维修后试车步骤(严禁直接上高压负载)
1. 启动前从泄油口加注液压油,排空气
2. 空载低压试运行10~30分钟,观察噪音、渗漏、温升
3. 缓慢逐级加压至额定压力,稳定运行半小时
4. 测试流量、压力稳定性,F11/F12复测泄油量
5. 试车完成后更换系统滤芯,取样检测油液污染度;目标ISO4406 16/14/12左右,保持高精度过滤
✅四、常见维修误区(非常重要)
1. ❌只换油封,不清洗系统、不换滤芯:修好短期再次拉伤
2. ❌配流盘无限研磨,磨掉氮化层,寿命极短
3. ❌单独更换1~2根损坏柱塞,新旧磨损间隙不一致,很快复发内泄
4. ❌泄油管和回油总管合并,壳体背压超标,油封频繁损坏
5. ❌大修后直接满负荷高压运行,缺少空载磨合
6. ❌进气、气蚀故障当成泵内部零件损坏,盲目大修
✅五、备件采购建议
1. 优先派克原厂大修包(密封+轴承+柱塞滑靴组件+配流盘);市场副厂件配合间隙、热处理差距很大,返修率高
2. 订货必须提供完整型号铭牌(如PV140R1K1T1NMMC / F12‑080‑MS‑SN),排量、控制方式、旋向、法兰、轴径缺一不可
3. 铭牌磨损丢失:拍照泵体油口、调节器外形,提供排量/压力参数确认系列
✅六、预防再次损坏的维保建议
1. 油液清洁度是第一位,加装10μm精密压力管路滤芯,定期取样检测污染度
2. 油箱定期清理底部淤泥,避免吸油带入杂质
3. 油温控制在40~60℃,长期>70℃会加速密封老化、油液碳化
4. 禁止长时间憋压待机、频繁冲击超压运行
5. 新机/大修后前200小时更换滤芯

