
丹尼逊Denison P7W液压泵维修手册
> 原版手册: Worldcup Service Instructions Series P6,7&8W Design‑B (派克丹尼逊原厂英文维修手册,46页)。本手册为中文编译维修资料,用于P7W开式回路变量柱塞泵拆解、检测、装配、调试、故障处理。
> ⚠️重要警告:柱塞泵维修必须在 百级洁净工作台 操作;所有零件严禁磕碰划伤;旋转组件(缸体‑柱塞‑滑靴总成)损坏建议直接采购原厂总成,不建议无经验单独修复滑靴;全部O形圈密封件大修必须整套更换。
目录
1. 安全与维修前置条件
2. P7W主要技术参数&螺栓扭矩表
3. 完整拆卸步骤
4. 零部件磨损检测极限(报废标准)
5. 装配步骤与装配要点
6. 各类控制模块(C/L/M/T)拆装与调节
7. 故障诊断排查表
8. 试机测试流程
9. 原厂手册获取方式
1 安全与维修前置条件
1. 系统必须完全泄压,排空泵内部液压油;
2. 工具:套筒扭矩扳手、轴承拉马、铜棒、干净清洗油、压缩空气(干燥无油)、无尘布;
3. 所有新密封件装配前涂抹 同牌号抗磨液压油 ;禁止润滑脂(会污染系统);
4. 拆卸时按顺序摆放零件,标记配流盘、斜盘、控制阀芯方向;
5. 壳体泄油口背压最大 5.7bar ,超压直接烧毁轴封。
2 技术参数 & 螺栓紧固扭矩
P7W柱塞泵基础参数
| 项目 | 参数 |
|---|---|
| 最大排量 | 118.8 ml/r |
| 连续压力 | 350 bar;峰值 420 bar |
| 最高转速 | 3000rpm |
| 油液 | ISO‑VG32/46/68 抗磨液压油 |
| 油液清洁度 | ISO4406 18/15,NAS 8 级 |
| 工作油温 | 20‑60℃,短时最高 80℃ |
关键螺栓扭矩(原厂标准)
| 螺栓位置 | 规格 | 扭矩 N・m |
|---|---|---|
| 配流块端盖螺栓 | M10 | 41‑47 |
| 变量壳体主连接螺栓 | M12 | 62‑68 |
| 补偿器阀盖螺栓 | M8 | 24‑28 |
| 尾驱动端盖螺栓 | M10 | 41‑47 |
> 装配螺栓 对角分次均匀拧紧 ,禁止单颗一次性锁死。
3 完整拆卸步骤(原厂顺序)
> 泵放置工作台,泄油口朝下排净残油。
3.1 外部拆卸
1. 拆下全部管路接头,拆掉补偿器外部调压螺钉护帽;记录调压螺钉原始圈数。
2. 拆下补偿器阀盖螺栓,取下补偿器总成(压力补偿/负载传感/恒功率控制组件),取出O形圈全部报废。
> 注意:补偿器阀芯、弹簧、阻尼小孔不要磕碰,小孔不能堵塞。
3.2 拆卸配流块(油口端)
1. 拆下配流块10颗固定螺栓,分离配流块与泵壳体;
2. 取出 配流盘 ,做好安装方向标记(定位销槽位置不能装反!装反泵无流量);
3. 卡簧拆下,压出驱动轴组件;取出轴封、轴套、轴承;轴封大修直接更换。
3.3 拆解内部旋转组件
1. 将斜盘壳体朝上,取出缸体(转子)总成;
2. 取出中心弹簧、弹簧套筒、钢球;
3. 将柱塞‑滑靴组件整体从缸体拔出; 不要敲砸滑靴 ;滑靴平面严禁划伤;
4. 取出斜盘、摇摆耳轴、止推垫片;检查斜盘球面有无点蚀、拉伤。
> 全部零件用清洗油清洗,压缩空气吹干,禁止棉纱抹布残留纤维。
4 零件磨损检测极限(判定报废标准)
> 达到以下任意一条,零件必须更换,禁止修复继续使用。
1. 配流盘 :配合面划痕深度>0.015mm;出现点蚀、沟槽;边缘崩角 → 更换。
2. 缸体(转子) :柱塞孔拉伤;与配流盘贴合面沟槽;弹簧座损坏 →更换。
3. 柱塞滑靴组件 :滑靴平面磨损、剥落;滑靴球头松动;柱塞外圆拉伤;滑靴节流孔堵塞 →整套柱塞滑靴总成更换。
4. 斜盘 :球面点蚀、沟槽、剥落 →更换。
5. 轴承 :滚动体点蚀、异响、间隙过大 →更换。
6. 所有O形圈、密封垫 :大修全部换新,无论外观好坏。
> 轻微研磨只可临时应急,不建议长期使用;高压工况必须换新件。
5 装配步骤(拆卸逆序,重点关键点)
1. 斜盘壳体内部安装斜盘、耳轴、止推垫片,接触面涂抹液压油;确认斜盘摆动灵活无卡滞。
2. 预装缸体组件:中心弹簧、套筒、钢球装入缸体;把柱塞‑滑靴逐个装入缸体孔,滑靴平面保持平整。
3. 将整套缸体旋转组件装入壳体,滑靴贴合斜盘球面。
4. 装配配流盘:对准定位销槽!方向不能颠倒 ,两面充分抹液压油。
5. 合上配流块,对角分次拧紧螺栓至规定扭矩。
6. 装入驱动轴总成、轴承、全新轴封、O形圈。
7. 安装补偿器阀组件:阀芯、弹簧按原位置装回,阀盖O形圈换新。
8. 全部装配完成,手动转动驱动轴, 转动应顺滑无卡滞、无明显卡点 ;若转不动,拆开查找干涉,严禁强行电机盘车。
6 控制模块说明与调节
C型:压力补偿(恒压控制,最常用)
1. 调压螺钉:顺时针升高压力,逆时针降低;每旋转一圈约138bar。
2. 最大排量限位螺钉:限制泵最大输出流量,总行程约16圈。
3. 调试:先把调压螺钉松到低压,空载启动,再逐步升压。
L型:负载传感LS控制
- 需要外接LS信号油口;注意阻尼孔不能堵塞;出厂需要配合系统调试压差。
M型:恒功率控制
- 同时具备压力+功率调节,两个调节螺钉,调节输出功率曲线。
T型:伺服控制
- 需要伺服控制油,禁止现场无测试台随意拆解,建议返厂。
7 故障排查维修对照表
| 故障现象 | 可能故障点 | 维修处理 |
|---|---|---|
| 泵无流量输出 | 转向错误;吸油漏气;配流盘装反;变量机构卡死;中心弹簧断裂 | 核对转向;处理吸路漏气;重新确认配流盘方向;拆解清洗变量机构 |
| 压力上不去,建压困难 | 补偿器设定过低;阀芯卡滞;配流盘 / 柱塞滑靴磨损内泄大;O 形圈损坏 | 重新调压;清洗补偿器阀芯;检测旋转组件磨损,更换磨损件 |
| 噪音大、气蚀异响 | 吸油负压过大;吸油进气;油液粘度不对;轴承损坏;油液污染 | 检查吸油管路;紧固吸油接头;更换合适液压油;更换轴承;过滤油液 |
| 泵壳体异常高温 | 内部磨损内泄大;泄油背压过高;系统长期溢流 | 检查泄油管路背压;检修旋转组件;优化系统溢流逻辑 |
| 轴封漏油 | 泄油背压超标;轴磨损;轴封装配损伤 | 整改泄油管路;更换轴封;检查轴表面 |
8 装机试机流程
1. 装机完成,泵壳体注满液压油(排气);联轴器对中,TIR跳动≤0.15mm;禁止刚性连接。
2. 泄油管路直接回油箱油面下;吸油管路保证通径,负压不大于‑0.07MPa。
3. 先点动电机数次排空气,空载运行3‑5分钟。
4. 逐步加载,调节补偿压力,观察压力、噪音、壳体温度。
5. 检查各接头无渗漏,壳体温度稳定在50‑60℃为正常。
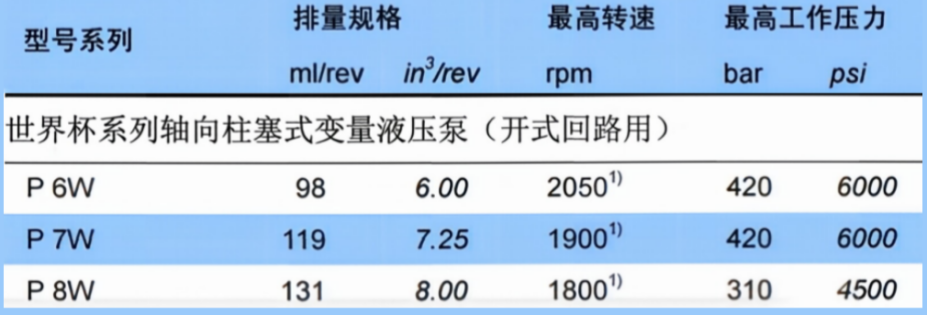
| 参数项目 | P6W | P7W | P8W |
|---|---|---|---|
| 理论最大排量 | 98.3 mL/r(6.00 in³/r) | 118.8 mL/r(7.25 in³/r) | 131.1 mL/r(8.00 in³/r) |
| 连续工作压力 | 345 bar(5000 psi) | 345 bar(5000 psi) | 250 bar(3600 psi) |
| 间歇峰值压力 | 414 bar(6000 psi) | 414 bar(6000 psi) | 310 bar(4500 psi) |
| 吸口大气压下最高转速 | 3000 rpm | 3000 rpm | 2100 rpm |
| 零吸口压力最高转速 | 2050 rpm | 1950 rpm | 1800 rpm |
| 壳体泄油压力‑连续 | ≤5.17 bar(75 psi) | ≤5.17 bar(75 psi) | ≤5.17 bar(75 psi) |
| 壳体泄油压力‑峰值 | ≤8.6 bar(125 psi) | ≤8.6 bar(125 psi) | ≤8.6 bar(125 psi) |

