
PLP变量叶片泵安装与调试步骤
一、安装前准备
1. 外观与零件检查
检查泵体有无磕碰、裂纹,油口螺纹、油封完好;核对型号、排量、转向(标准R右旋:从轴端看顺时针);准备新O型圈、密封件、扭矩扳手、压力表。
2. 油液确认
使用ISO VG32/VG46抗磨液压油,粘度10~100 cSt;油箱清洁,加装吸油过滤器与回油过滤器。
3. 基座与电机检查
安装底座刚性无变形;电机功率匹配,电机轴无弯曲;必须采用弹性联轴器,禁止刚性直连。
二、机械安装步骤
1. 泵体固定
将泵ISO法兰贴合安装面,螺栓对角均匀锁紧,保证法兰无翘曲。
2. 联轴器对中(非常关键)
泵轴与电机轴同轴度≤0.05 mm,端面平行度≤0.03 mm;对中不良会产生剧烈振动、噪音、损坏油封。泵轴不允许承受任何径向、轴向载荷。
3. 管路连接(分清3个油口:吸油IN、压力OUT、泄油口DRAIN)
- 吸油管:管径不小于泵标配BSP规格,管路尽量短、弯头少,密封严密,严禁漏气;吸油管在油箱内45°斜切,管口距离箱底≥50mm,必须浸没在液面下。
- 压力油管:耐压≥210bar,管路固定减震。
- 泄油口:单独接管回油箱,禁止并入系统回油管! 泄油背压≤1bar,泄油管管口浸入油箱油面以下。
4. 管路清洁
管路安装完成前,冲洗管道,清除焊渣、铁屑,避免杂质进入泵内。
> 油口规格回顾
> Size05:吸G3/8,压G1/4
> Size1:吸G1/2,压G3/8
> Size2:吸G3/4,压G1/2
> Size3:吸G1",压G3/4
三、调试前检查(开机前)
1. 油箱加注液压油至标准油位。
2. 向泵腔预注油:从泄油口加注清洁液压油,手动盘动泵轴几圈,排掉泵内空气,严禁干磨启动。
3. 松开PLP泵头部压力补偿调节锁紧螺母,调压螺钉逆时针旋松,初始预调为低压状态。
4. 压力表安装在泵压力出口;检查电气保护(过载保护)。
5. 点动电机确认转向:短时点动(每次1~2秒),确认转向和泵铭牌一致,反转会直接打碎叶片。
四、空载试运行(不带负载)
1. 确认系统执行元件处于无负载状态(油缸完全缩回)。
2. 启动电机,空载运行5~10分钟,转速1450rpm。
3. 观察检查项:
- 泵体无外泄漏;
- 无异响、无尖锐气蚀噪音;
- 振动平稳;
- 油温缓慢上升,无急剧发热;
- 压力表低压稳定,无大幅度跳动。
> 若噪音大、压力波动大,继续排气,检查吸油管路是否进气。
五、负载压力调节(PLP机械压力补偿)
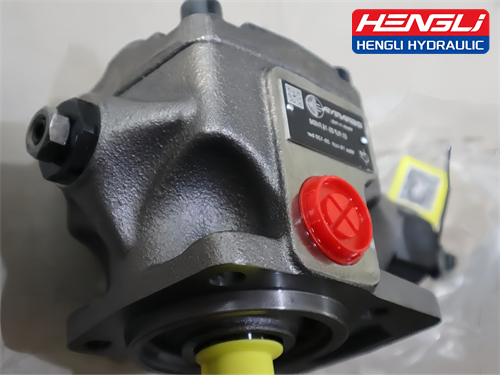
PLP为机械压力补偿变量叶片泵,泵头调压螺钉:
✅ 顺时针旋转 → 设定压力升高
✅ 逆时针旋转 → 设定压力降低
1. 缓慢拧紧调压螺钉,每次微调1/4圈,边调边观察压力表,逐步提升压力。
2. PLP最高峰值压力160bar,推荐长期连续压力≤120bar,不要一次性直接调到极限压力。
3. 调到系统所需工作压力后,锁紧调压螺钉的防松螺母。
4. 带载连续运行10~15分钟,再次复核压力稳定性、油温、泄漏与噪音。
5. 检查变量功能:系统压力达到设定值后,泵自动减小排量,维持压力恒定。
> 补充:PLP部分型号带有最大流量限位螺钉,可限制泵最大输出排量,按需设定后锁紧。
六、验收标准与持续监测
- 油温稳定在20~60℃,最高不超过80℃;
- 压力稳定,无频繁跳动;
- 无明显异响,振动小;
- 外泄漏极少,无滴油;
- 压力达到设定值,变量功能正常。
七、安装调试禁忌(重点)
1. ❌ 禁止无油干启动;
2. ❌ 禁止泵反转;
3. ❌ 泄油口与系统回油合并,造成背压过高,烧毁油封;
4. ❌ 联轴器不对中,泵轴承受径向力;
5. ❌ 吸油管路漏气,产生气蚀、噪音、压力不稳;
6. ❌ 长期在160bar峰值压力连续运行,缩短泵寿命。
八、调试异常快速排查
- 压力调不上去:调压螺钉未锁紧、吸油漏气、油液脏污、内部磨损;
- 压力跳动、噪音大:泵内有空气、吸空进气、油液粘度不对;
- 泵体快速升温:对中不良、压力过高、泄油背压超标、油液不足。

